Lean Manufacturing ist weder eine Sammlung isolierter Grundsätze noch ein einmaliges Projekt zur Kostensenkung. Es ist ein Ansatz, um Verschwendung kontinuierlich aufzudecken, Arbeitsabläufe zu vereinfachen und den Betrieb stabiler, sicherer und flexibler zu gestalten. Die passende Methode sollte deshalb anhand des zu lösenden Problems gewählt werden – nicht danach, wie populär sie ist.
Beginnen Sie beim Problem, nicht beim Namen der Methode
Unnötige Materialtransporte, lange Rüstzeiten, hohe Bestände, ungeplante Stillstände und unübersichtlich organisierte Arbeitsplätze können in der Produktion gleichzeitig auftreten. Jedes dieser Probleme erfordert einen anderen Ansatz. Bevor sich das Team für ein konkretes Werkzeug entscheidet, sollte es den Ist-Zustand beschreiben, die wesentliche Einschränkung ermitteln und ein messbares Ziel festlegen.
Eine einzelne Methode reicht zudem meist nicht aus. So sorgt 5S für übersichtliche Arbeitsplätze, visuelles Management macht wichtige Informationen zugänglich, und Kaizen in Verbindung mit dem PDCA-Zyklus ermöglicht weitere Verbesserungen. Die Methoden ergänzen sich und sollten ein durchdachtes System bilden.
| Problem | Geeignete Methode | Schwerpunkt |
|---|---|---|
| Unordnung, Werkzeugsuche und unklare Regeln | 5S und visuelles Management | Ordnung, Standards und schnelle Orientierung am Arbeitsplatz |
| Unnötige Bewegungen, Wartezeiten, Bestände oder Überproduktion | MUDA | Tätigkeiten ohne Kundennutzen erkennen und reduzieren |
| Bedarf an kontinuierlicher Verbesserung | Kaizen und PDCA | Das Team einbinden, Änderungen überprüfen und Ergebnisse sichern |
| Hohe Bestände und unregelmäßiger Materialfluss | Kanban | Nachschub nach dem tatsächlichen Bedarf steuern |
| Lange Rüstzeiten und Schwierigkeiten bei kleinen Losgrößen | SMED | Rüstvorgänge an Produktionsanlagen verkürzen und standardisieren |
| Ungeplante Stillstände und schwankende Maschinenleistung | TPM | Vorbeugende Instandhaltung und klar verteilte Verantwortlichkeiten |
| Prozessschwankungen und wiederkehrende Fehler | Six Sigma und DMAIC | Qualität mithilfe von Daten und systematischer Ursachenanalyse steuern |
| Fehlende Abstimmung zwischen Strategie und täglicher Verbesserung | Hoshin Kanri | Langfristige Ziele in Aktivitäten innerhalb der gesamten Organisation übersetzen |
5S: die Grundlage für einen übersichtlichen und standardisierten Arbeitsplatz
Die 5S-Methode hilft, nicht benötigte Gegenstände zu entfernen, Arbeitsmittel zu ordnen, Sauberkeit sicherzustellen, Standards festzulegen und vereinbarte Regeln einzuhalten. Sie eignet sich dort, wo Beschäftigte Zeit mit der Suche nach Werkzeugen oder Material verlieren, Ablageorte nicht eindeutig festgelegt sind oder einzelne Schichten nach unterschiedlichen Gewohnheiten arbeiten.
Bei 5S geht es um mehr als Aufräumen. Das Ergebnis soll ein Arbeitsplatz sein, an dem Abweichungen vom Standard schnell sichtbar werden. Markierte Stellplätze, Schattenboards, Farbcodierungen, Informationsrahmen und Bodenmarkierungen unterstützen dies. Hier verbindet sich 5S auf natürliche Weise mit dem visuellen Management.
MUDA: Tätigkeiten ohne Mehrwert aufdecken
MUDA bezeichnet Verschwendung, also den Verbrauch von Zeit, Raum, Material oder Kapazität ohne entsprechenden Nutzen für den Kunden. In der Produktion werden vor allem unnötige Transporte, überhöhte Bestände, unnötige Bewegungen, Wartezeiten, Überproduktion, überflüssige Bearbeitung und Fehler betrachtet. In der Praxis ist es sinnvoll, auch das ungenutzte Potenzial der Beschäftigten einzubeziehen.
Die Verschwendungsanalyse sollte direkt dort stattfinden, wo die Arbeit ausgeführt wird. Das Team beobachtet den Material- und Informationsfluss, erfasst Hindernisse und unterscheidet, welche Schritte tatsächlich einen Wert für den Kunden schaffen. Erst danach wählt es geeignete Veränderungen aus – etwa eine Anpassung des Layouts, einen kürzeren Versorgungsweg oder eine neue Anordnung des Arbeitsplatzes.
Kaizen und PDCA: Verbesserung als fester Bestandteil der Arbeit
Kaizen beruht auf kontinuierlicher Verbesserung und der Einbindung der Menschen, die den Prozess aus ihrer täglichen Arbeit kennen. Dafür sind nicht unbedingt kostspielige Projekte erforderlich. Viele wirksame Veränderungen entstehen aus kleinen Anregungen, die sich schnell erproben und bewerten lassen.
Der PDCA-Zyklus gibt der Verbesserung eine praktische Struktur: die Änderung planen, in kontrolliertem Umfang umsetzen, das Ergebnis überprüfen und das neue Vorgehen anhand der Erkenntnisse anpassen oder standardisieren. Entscheidend ist die wiederholte Anwendung. Wird der neue Zustand nicht in Standards und regelmäßige Kontrollen überführt, kehrt der Betrieb häufig zu alten Gewohnheiten zurück.
Kanban: gleichmäßigerer Materialfluss und bedarfsgerechter Nachschub
Kanban verbindet aufeinanderfolgende Prozesse und hilft, Materialbewegungen nach dem tatsächlichen Verbrauch zu steuern. Ziel ist nicht ein möglichst großer Vorrat „für alle Fälle“, sondern die Bereitstellung der benötigten Menge zur richtigen Zeit am richtigen Ort.
Ein funktionierendes Kanban-System erfordert verständliche Nachschubregeln, geeignete Ladungsträger und übersichtliche Bereitstellungsplätze. In der Praxis können Durchlaufregale, Transportwagen, Teilebereitstellungen und modulare Konstruktionen das System unterstützen und an Änderungen des Produktionsprogramms angepasst werden.
SMED: kürzere Rüstzeiten und flexiblere Produktion
SMED dient dazu, die Rüstzeiten von Produktionsanlagen zu verkürzen. Zunächst beobachtet das Team den Rüstvorgang direkt am Arbeitsplatz. Es unterscheidet Tätigkeiten bei laufender Maschine von Tätigkeiten im Stillstand und sucht nach Möglichkeiten, vorbereitende Arbeiten außerhalb der Maschinenstillstandszeit auszuführen.
Verbesserungen ergeben sich häufig durch standardisierte Abläufe, vorab bereitgestellte Werkzeuge und Materialien, klar verteilte Rollen, Schulungen oder kleinere technische Anpassungen. Kürzere Rüstzeiten setzen Kapazitäten frei und erleichtern die Fertigung kleinerer Lose.
TPM: weniger ungeplante Stillstände
Total Productive Maintenance, kurz TPM, zielt auf einen stabilen Anlagenbetrieb und die Vermeidung ungeplanter Ausfälle ab. Instandhaltung ist nicht ausschließlich Aufgabe einer Fachabteilung: Einfache Kontrollen, Reinigung und das frühzeitige Erkennen von Abweichungen können zur Standardarbeit der Bediener gehören. Fachliche Eingriffe bleiben dagegen qualifiziertem Personal vorbehalten.
TPM ist besonders dort sinnvoll, wo Störungen, kurze Stopps oder ein sich verschlechternder Anlagenzustand den Produktionsplan beeinträchtigen. Die Wirkung sollte anhand vorab festgelegter betrieblicher Kennzahlen verfolgt werden.
Six Sigma und DMAIC: wenn Daten die Grundlage bilden
Six Sigma ist ein datenbasierter Ansatz zur Verringerung von Prozessstreuung und Fehlern. Für die Lösung konkreter Probleme wird häufig DMAIC eingesetzt: das Problem definieren, den Ist-Zustand messen, die Ursachen analysieren, Verbesserungen umsetzen und den neuen Prozess so steuern, dass das Ergebnis erhalten bleibt.
Dieser Ansatz eignet sich besonders für wiederkehrende Fehler oder instabile Prozesse, bei denen eine einzelne organisatorische Maßnahme nicht ausreicht. Er erfordert verlässliche Daten, eine klar definierte Kennzahl und ein konsequentes Vorgehen bei der Überprüfung der tatsächlichen Ursachen.
So starten Sie mit Lean Manufacturing in der Praxis
Der sicherste Weg besteht nicht darin, alle bekannten Methoden gleichzeitig einzuführen. Besser ist es, einen Arbeitsplatz oder Prozess mit einem erkennbaren Problem auszuwählen und ein Pilotprojekt aufzusetzen.
- Beschreiben Sie den Ist-Zustand. Beobachten Sie Materialfluss, Bewegungen der Beschäftigten, Wartezeiten, Bestände, Fehler und Stellen mit fehlenden Informationen.
- Legen Sie ein konkretes Ziel fest. Bestimmen Sie, was sich ändern soll und anhand welcher Kennzahl Sie das Ergebnis erkennen.
- Wählen Sie eine geeignete Methode. Wählen Sie das Werkzeug nach der Problemursache und nicht nach dem aktuellen Trend.
- Beziehen Sie die Beschäftigten ein. Die Menschen am jeweiligen Arbeitsplatz kennen die praktischen Hindernisse und helfen, eine umsetzbare Lösung zu entwickeln.
- Erproben Sie die Änderung im kleinen Rahmen. Ein Pilotprojekt macht Schwachstellen sichtbar, ohne den gesamten Betrieb unnötig zu beeinträchtigen.
- Standardisieren Sie und verbessern Sie weiter. Dokumentieren und visualisieren Sie das erfolgreiche Vorgehen und überprüfen Sie es regelmäßig.
So unterstützt Enprag Sie bei der Einführung von Lean Manufacturing
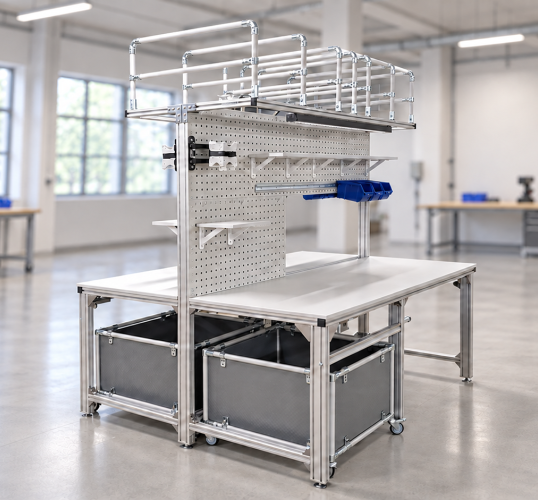
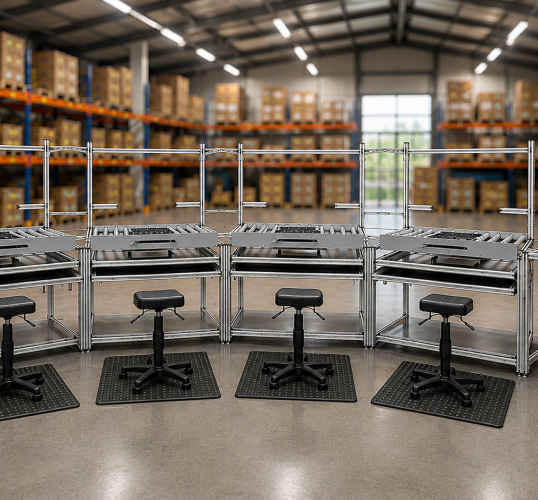
Jeder Betrieb hat andere Fertigungsabläufe, räumliche Einschränkungen und Anforderungen an die Materialhandhabung. Enprag verbindet deshalb die Prinzipien von Lean Manufacturing mit der konkreten Gestaltung eines Arbeitsplatzes, einer Konstruktion oder eines Materialflusses.
1. Betriebsanalyse
Gemeinsam erfassen wir die aktuellen Arbeitsprozesse, Schwachstellen und den Materialfluss. Wir helfen dabei, Prioritäten zu setzen und Ziele zu formulieren, anhand derer sich die vorgeschlagene Verbesserung bewerten lässt.
2. Lösungsentwicklung
Auf Grundlage des ermittelten Bedarfs entwerfen wir eine Konstruktion, ein Layout oder einen Arbeitsplatz. Im Mittelpunkt stehen Ergonomie, die Verringerung unnötiger Handhabung und die Flexibilität der Lösung. Modulare Rohr-, Profil- und weitere Baukastensysteme lassen sich an den jeweiligen Prozess anpassen.
3. Lieferung und Umsetzung
Enprag kann einzelne Komponenten, eine fertige Konstruktion oder eine umfassendere Lösung liefern. Je nach Projektumfang können auch die Montage und Inbetriebnahme direkt beim Kunden organisiert werden.
4. Weiterentwicklung und Optimierung
Die Anforderungen der Produktion verändern sich. Modulare Lösungen ermöglichen deshalb weitere Anpassungen oder Erweiterungen, wenn sich das Produktsortiment, das Layout oder die Versorgung ändern. So kann die Verbesserung fortgesetzt werden, ohne jedes Mal den gesamten Arbeitsplatz neu aufzubauen.
Weitere Informationen zu den Systemen und zum Ablauf der Zusammenarbeit finden Sie in der Übersicht der Enprag-Lösungen für Lean Manufacturing. Einen Überblick über die einzelnen Werkzeuge bietet außerdem die Seite zu den Lean-Methoden.